从核心部件到整线交付:河南赢牌智能装备生产线方案设计要点
建材生产线的复杂性往往被低估。很多客户以为采购几台设备拼在一起就能运转,直到投产才发现:单机效率再高,整线节拍不匹配,产能照样上不去。我们河南赢牌智能装备有限公司在承接成套项目时,第一件事不是画图,而是把客户的原料特性、场地约束、人工成本和目标产能全部拉通,算一笔“整线账”。
整线交付的核心:不是设备堆叠,而是节拍与物流的协同
以一条年产30万立方米的加气混凝土生产线为例,切割机产能可能达到每小时120板,但养护釜的周转周期如果跟不上,前端再快也是浪费。我们通常的做法是先用离散事件仿真软件跑一遍全流程,找出瓶颈工位,再反向调整各段设备的参数匹配。设备选型必须服从工艺逻辑,而不是反过来将就单机参数。这一点,在建材生产设备领域尤其关键。
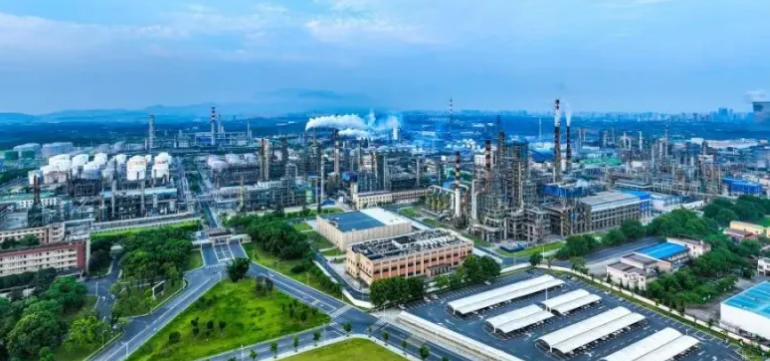
另一个常被忽视的痛点是物料流转。很多工厂的故障停机,不是设备坏了,而是输送线上的卡料、堵料、甚至人工搬运节奏脱节导致。我们在设计自动化生产线时,会专门规划缓存区的位置和容量——比如在搅拌站与成型机之间留出15到20分钟的物料缓冲,这样即便前段检修,后段也不至于空转。这些细节,往往决定了一条线实际产量与理论产量的差距能缩小到几个百分点。
从单机到成套:机械设备制造中的“接口意识”
机械制造圈有个说法:单机看精度,成套看接口。河南赢牌智能装备有限公司交付的工业成套设备,最花心思的恰恰是那些看不见的接口——电气协议统一、气路管径匹配、控制逻辑的时序握手。我们的电气团队在出厂前会做三次全链路联调,模拟突发断电、急停复位、变频器过载等十余种异常工况,确保整线在真实生产中的稳定性。这套测试流程,比单纯追求某个部件的寿命更有价值。
- 皮带秤与配料系统的动态精度误差控制在±0.5%以内;
- 各段PLC采用同一品牌同一系列,减少备件库存种类;
- 操作界面统一为中文触控,降低培训成本与误操作率。
这些指标听起来琐碎,但在实际项目中,正是它们决定了客户投产后第一年的设备综合效率(OEE)能否稳定在85%以上。我们服务过的一家陶瓷板材企业,在改造前OEE只有67%,主要问题就是压机与釉线之间的速度不匹配。调整了衔接段的伺服控制逻辑后,仅仅两周时间,OEE就提升到了81%。
给准备上自动化产线的企业三点实在建议
第一,别只看设备清单,要让供应商提供每个工序的“设计产能-实际产能”对照表,并写进合同验收条款。第二,务必在方案阶段就确定好预留扩展位——比如未来要增加一条包装线,主控柜的IO点数和通讯接口现在就要留足余量,否则后期改造的代价远高于初始投入。第三,要求供应商提供整线的能耗模拟数据,尤其是窑炉、烘干机这类高耗能设备,这直接关系到你的边际成本。
回到整线交付的本质,我们河南赢牌智能装备有限公司的工程师常说:好的产线设计是让操作工“少动脑子”,让维修工“少跑路”。从核心部件到整线交付,中间隔着的不是图纸数量,而是对生产现场每个动作的深刻理解。
未来建材行业的竞争,一定是系统效率的竞争。单点技术的突破很容易被模仿,但整线协同优化的经验,需要大量项目沉淀。我们希望与更多客户在项目早期就深度绑定,把设计、制造、调试、运维的数据闭环打通——这才是智能装备真正该有的样子。